鍛造ホイールとは? 定義、製造プロセス、購入ガイド
フォージドホイールは、極圧下でソリッドな6061-T6アルミビレットから成形され、鍛造ホイールにはない緻密な粒子構造を生み出します。このガイドでは、フォージドホイールとは何か、どのように製造されるのか、鍛造ホイールとの違い、そして輸入業者が発注前に確認すべき点について解説します。
2026/11/11
読書量です: 1
News Details
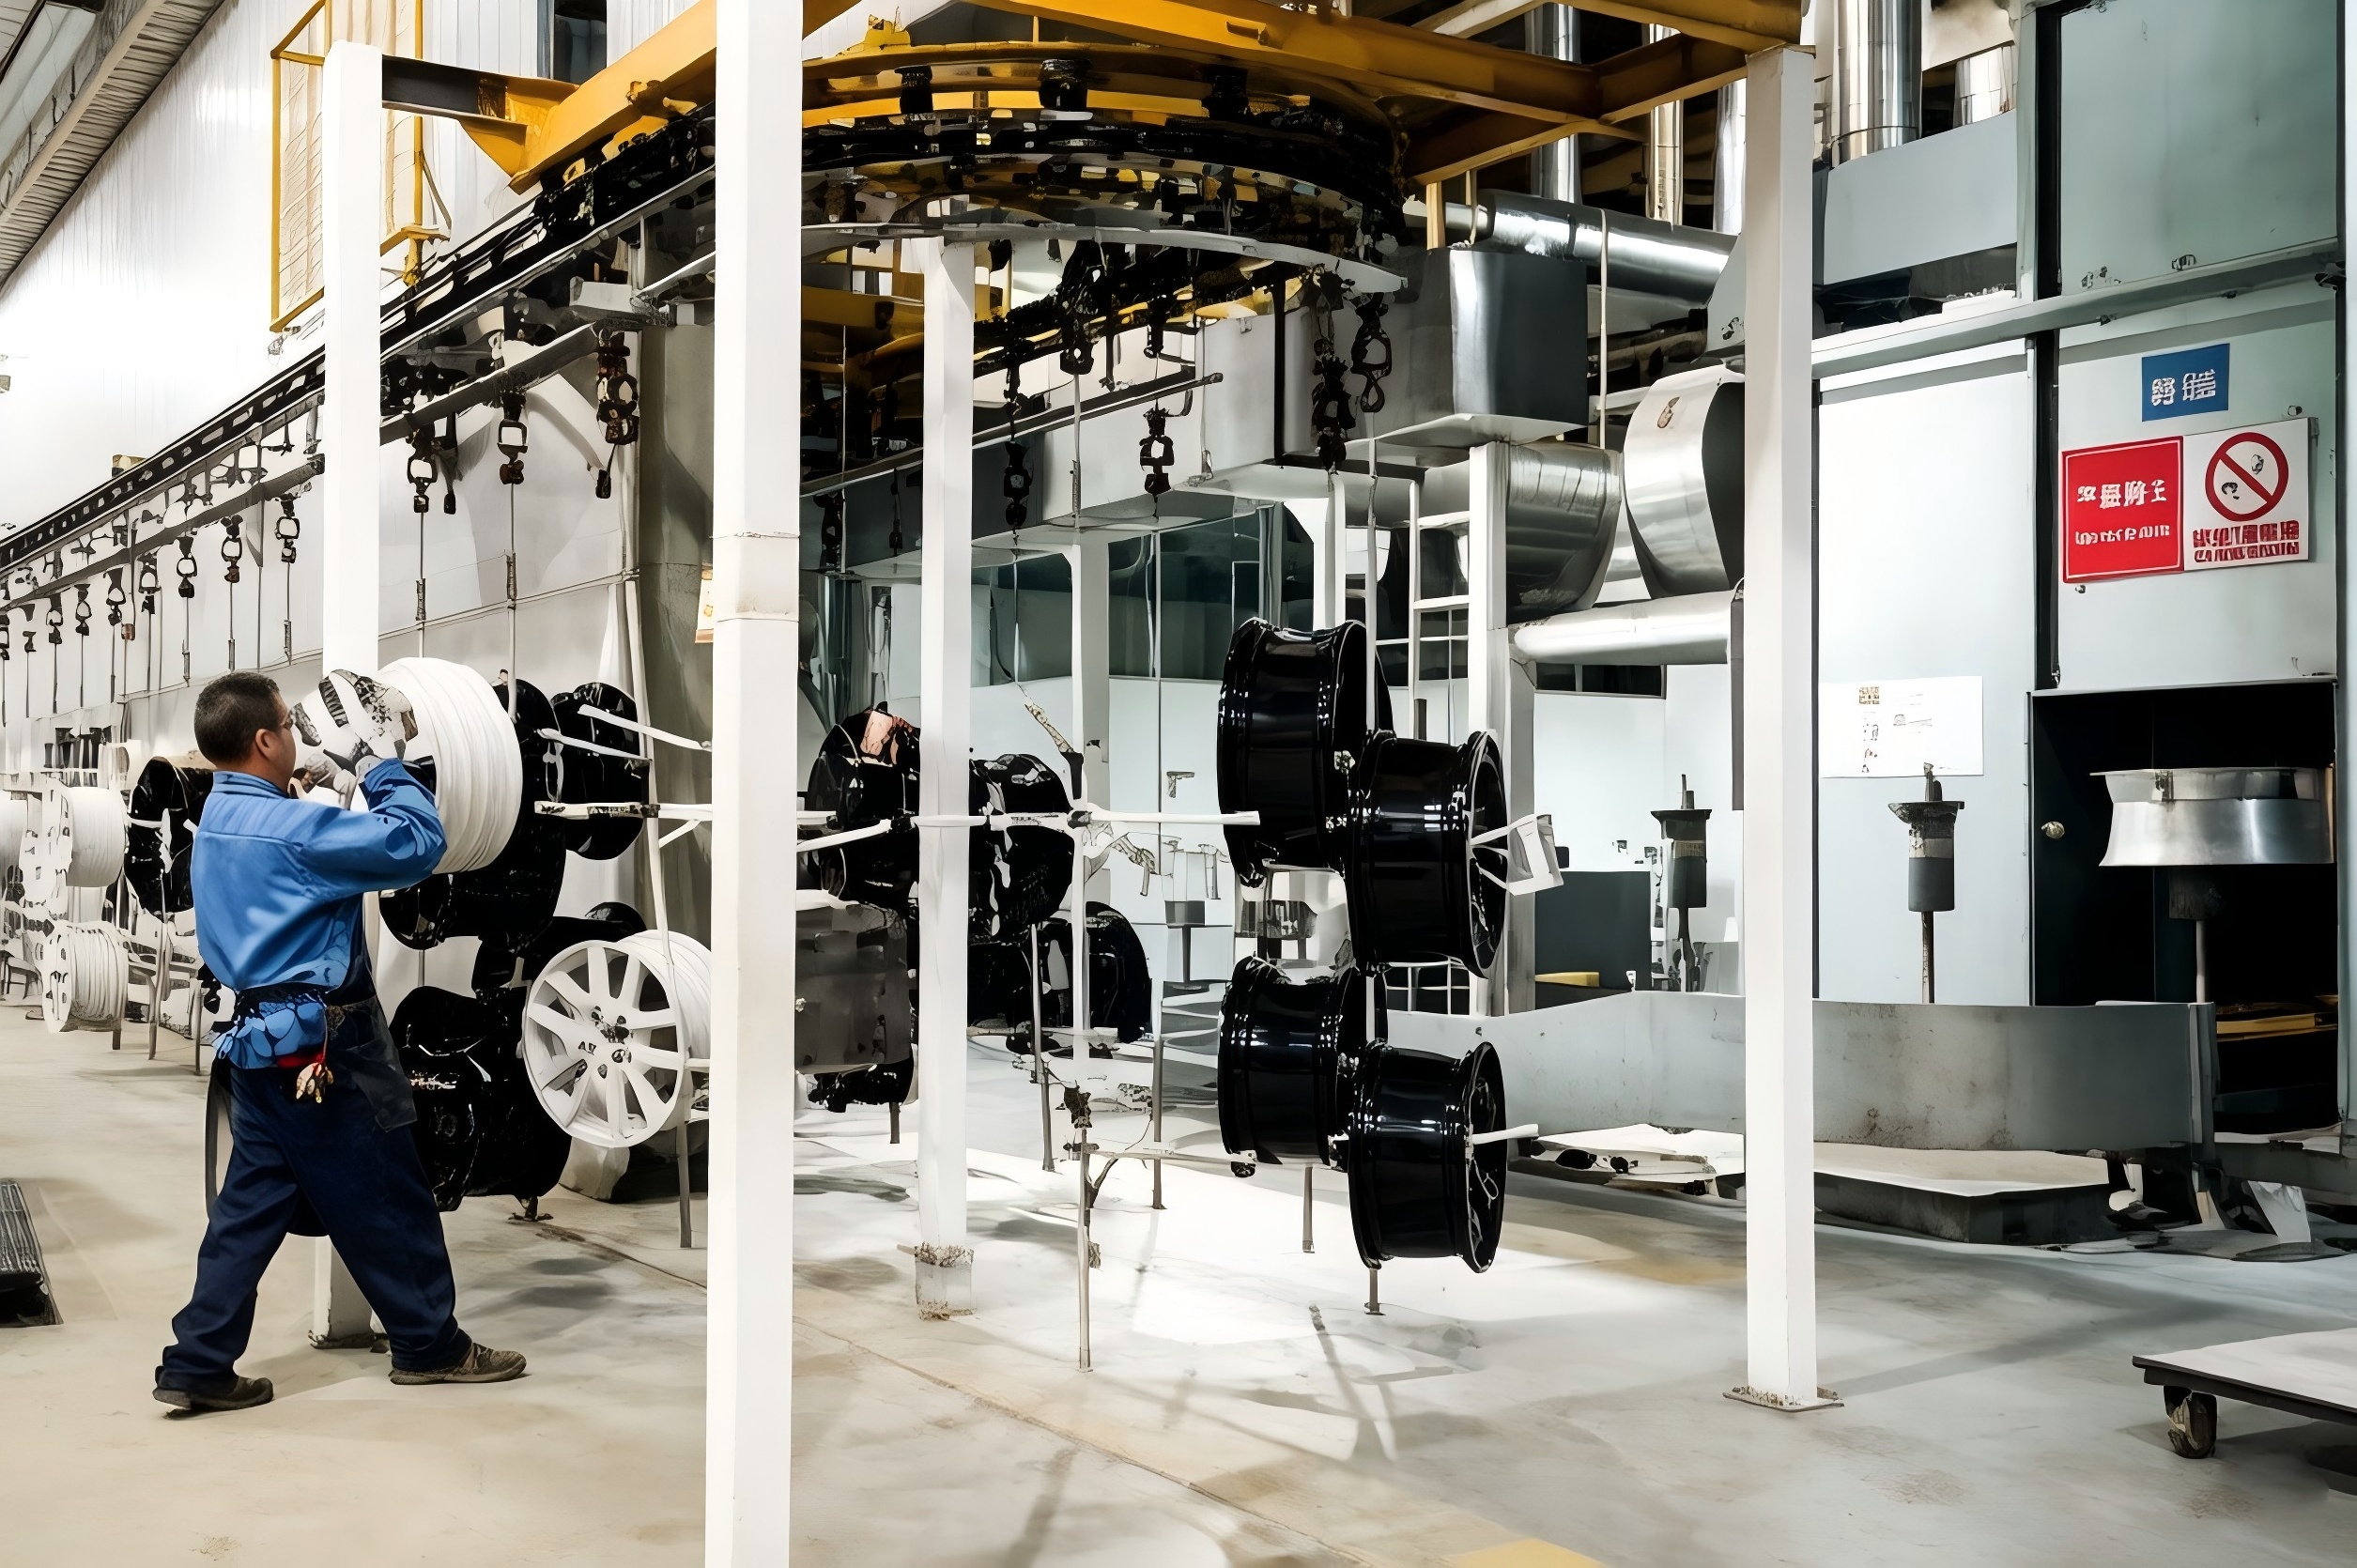
鍛造ホイール(しばしば鍛造リムと呼ばれます)とは、アルミニウム合金の単一の中実ブロック(ビレット)から成形されたホイールのことであり、液体の金属を型に流し込んで製造する鋳造とは異なります。油圧プレスが加熱されたビレットに強大な力を加えて圧縮し、金属を流動させることで、内部の結晶粒組織が連続性を保ち、かつホイールの形状に沿うようになります。その後、鍛造された素材は熱処理、CNC加工を経て、完成したホイールへと仕上げられます。業界の日常的な使用において、「鍛造ホイール」、「鍛造リム」、「鍛造アルミホイール」、「鍛造合金ホイール」はすべて同じ製造方法、およびその方法で製造されるホイールを指します。
したがって「鍛造」という言葉が意味するのは、材料そのものではなく製造プロセスです。ほとんどの鍛造ホイールは、高品質な鋳造ホイールと同じアルミニウム合金ファミリーから作られています。それらを分けるのは、金属が固体の状態で圧力を受けて成形される点であり、それによって材料の内部構造が変化するという点です。そして、購入者が実際に対価を払っているのは、まさにその違いなのです。
鍛造ホイールの製造方法:ビレットから完成リムまで
各工場のラインレイアウトはそれぞれ異なりますが、鍛造ホイールの製造プロセスはおおむね共通の流れに沿って進みます。
- ビレットの準備。製造は6061アルミニウム合金の中実円柱から始まり、ラインに投入される前に必要な長さに切断され、検査が行われます。
- 加熱とプレス鍛造。ビレットは、合金が溶融せずに流動する温度まで加熱され、鍛造プレスで圧縮されることにより、金属が金型内に充填され、結晶粒組織がホイールの形状に沿って配向します。
- 熱処理(T6調質)。鍛造されたブランクは溶体化処理と人工時効処理を施され、T6状態に到達します。これにより、その合金が本来持つ強度が確定されます。
- CNC加工。スポーク面、バレル、取り付け面、ボルト穴位置、センターボア、オフセットが、CNC旋盤やマシニングセンターによって最終寸法に切削加工されます。
- 仕上げ。ホイールは顧客の仕様に応じた表面処理——塗装、パウダーコート、ヘアライン仕上げ、ポリッシュ、めっき——を施されます。
- 検査と試験。完成したホイールは、寸法検査、振れとバランスの確認、そして梱包前の標準安全試験を経ます。
- モノブロック(ワンピース)。ホイール全体——センターとバレル——が一つのビレットから鍛造され、切削加工されます。最も軽量で剛性の高い構造であり、高性能用途や一般的なカスタムプログラムの標準的選択肢です。Wheelmanのモノブロック鍛造ホイールは17インチから23インチまで対応し、オフセットはカスタマイズ可能です。
- ツーピース(2ピース)。鍛造されたセンターを、別個のバレルと組み合わせる構造で、より広い装着幅、深いリム深さ、より柔軟な幅・オフセットの組み合わせを可能にします。典型例として、18〜23インチの鍛造2ピース構造(ETカスタマイズ可)が挙げられます。
- スリーピース(3ピース)。鍛造されたセンターと、インナーバレルおよびアウターバレルの各セクションを組み合わせた構造で、サイズの自由度が最大限に高く、個別部品の修理も容易です。製造および組立に最も手間のかかる構造です。
- 直径と幅。Wheelmanの鍛造プログラムは17〜23インチをカバーします。幅はタイヤの適合およびスタンスを決定します。
- ボルトパターン(PCD)。ラグ穴の数と間隔(例:5x100、5x110、5x114.3、5x120)が、ハブと完全に一致している必要があります。
- センターボア。中央の穴が、ハブ径と一致するか、もしくは適切にアダプターリングで対応可能である必要があります。
- オフセット(ET)。オフセットはホイールがフェンダーに対してどの位置に収まるかを制御します。Wheelmanはお客様の指定通りにETを切削加工します。
- 荷重要件。車両の重量クラス——乗用車、SUV、オフロード車、または大型EV——が、ホイールが達成すべき強度目標を定義します。
- 材料証明書。ビレットが6061-T6であること、およびトレース可能な材料記録が存在することの確認。
- 熱処理記録。T6調質が実際に適用・管理されていることを示す証跡。
- 安全試験。インパクト試験、ラジアルファティーグ試験、コーナリングファティーグ試験といった標準ホイール試験の結果。
- 品質システムおよび市場適合。認知された自動車品質システム(WheelmanはISO9001、QS9000、TS16949の認証を取得)への準拠、および米国市場向けにはDOT(運輸省)登録の有無。
- OEMグレードの検証。OEM/OESプロジェクト向けのPPAP文書およびFEAに裏付けられた設計レビュー。
- 鍛造ホイールは、中実の6061-T6アルミビレットをプレスして成形され、鋳造ホイールでは再現できない連続した結晶粒組織を生み出します。
- このプロセスにより、より高い強度対重量比が実現され、同じアルミ合金ファミリーでより軽いホイール、より深いデザイン、優れた荷重能力が得られます。
- 構造(モノブロック、2ピース、3ピース)および装着データ(サイズ、PCD、ET、センターボア、荷重)は、プロジェクトごとに指定されるべきであり、前提として決めつけるべきではありません。
- サプライヤーの主張は、発注前に材料証明書、試験報告書、品質認証、装着確認を通じて検証されるべきです。
Wheelmanでは、金型製作前の設計段階から技術的な検討を開始します。すべての設計はFEA(有限要素法解析)を経て、新規プロジェクトはOEM業界で用いられるPPAPのプロトコルに基づいて検証されます。これは、適合性や構造に関する問題が生産ライン上で発見されるのではなく、設計段階で解決されることを意味します。
鍛造 vs. 鋳造ホイール:なぜ製法が金属を変えるのか?
鍛造と鋳造の実務的な違いは、金属の内部組織がどのように形成されるかに尽きます。鋳造では溶融アルミが型に充填され、自由に冷却されるため、微細なガス巣や引け巣が残存することがあり、結晶粒組織はランダムな状態になります。鍛造では、中実のビレットが圧縮されるため、結晶粒は密に充填され、ホイールの形状に沿って配向します。
| 項目 | 鋳造ホイール | 鍛造ホイール |
| 出発材料 | 型に流し込まれる溶融アルミニウム | 高圧でプレスされる固体アルミビレット |
| 結晶粒組織 | 溶湯の冷却に伴い自由に形成される | 連続的であり、ホイール形状に沿って配向する |
| 内部気孔 | ガス巣や引け巣が生じる可能性がある | 鋳造巣のない緻密な組織 |
| 強度対重量比 | 良好 | より高い——同じ設計でも軽量化または高強度化が可能 |
| 主な用途 | 量産主体でコスト重視の製品ライン | 高性能、高級、高荷重、カスタム用途のプログラム |
結晶粒組織が溶融金属の冷却時のように自由に形成されるのではなくホイール形状に沿って配向するため、鍛造ホイールは同じ荷重をより少ない材料で支えることができます。だからこそ、同じデザインの鍛造ホイールは一般的に鋳造版よりも軽く、同じ金属であっても、強度を犠牲にすることなく、より攻撃的なスポークデザインや大径サイズを支えることができるのです。
6061-T6:鍛造ホイールを支えるアルミ合金
ほとんどの鍛造ホイール、およびWheelmanが生産するすべてのモデルは、T6調質の6061アルミニウムを使用しています。6061は熱処理可能な合金であり、マグネシウムとケイ素を含み、強度、耐食性、被削性の組み合わせが評価されています。「T6」の designation は、材料が溶体化処理され、この合金における最も実用的な高強度状態まで人工時効硬化されていることを意味します。
バイヤーにとっての実務的な結論は簡単です。サプライヤーが「鍛造 6061-T6」と提示した場合、それはホイールが、広く理解され構造用として汎用的に使われているビレットから出発し、圧力下で成形され、定められた規格に従って熱処理されていることを示します。それは意味のある品質のシグナルです。——サプライヤーがそれを文書で証明できる限りにおいてですが。
モノブロック、2ピース、3ピース構造の鍛造ホイール
「鍛造」は製法のことであり、単一の構造種別を指すものではありません。鍛造ホイールの製造には、一般的に3つの構造があります。
Wheelmanでは、これら3つの構造すべてを、鍛造6061-T6アルミニウムで提供しています。そのため、例えば日常的な装着にはモノブロック、ディープリムやショー向けSKUには2ピースまたは3ピースを組み合わせる、といったように、同一の材料規格を保ちながら製品ライン内で構造を混在させることも可能です。
発注前にバイヤーが確認すべき基本的なフィッティング要件
鍛造ホイールが車両に適合するかどうかは、いくつかのパラメータによって決まります。生産開始前に、そのすべてを書面で確認する必要があります。
PCD、幅、センターボア、オフセットの精密な一致こそが、実際に使用可能なホイールプログラムと、適合しない在庫の山とを分けるものです。ここで重要になるのが、サプライヤーのフィッティング確認プロセスであり、その能力は鍛造能力と同じくらい重要です。
鍛造ホイールが最適な選択となる場合、そうでない場合
鍛造ホイールがそのプレミアム価格に見合うのは、重量、強度、デザインの深みに商業的価値がある用途においてです。例えば、高性能グレード、ラグジュアリー装着、ショーやカスタムビルド、オフロード車、そしてバッテリーパックによってばね下重量と荷重能力が従来車以上に重要となる電気自動車などの大型・重量用途です。コストが最優先の交換用エントリーモデルにおいては、鋳造ホイールが依然として合理的な選択肢であり、多くのバランスの取れたカタログでは両方が併用されています。
発注ロットについても、多くのバイヤーが想定するよりも手に取りやすくなっています。Wheelmanでは、1セット(4本)から小売注文を受け付けており、卸売は仕様・仕上げごとに60本からとして、色の混在注文も可能です。リードタイムは、ヘアライン、ポリッシュ、塗装といったモノブロック仕上げで通常15〜25日程度、クロムめっきの場合はさらに約10〜15日長くかかり、2ピース・3ピース構造では25〜35日程度となります。
サプライヤーの鍛造ホイール主張を検証する方法
「鍛造」という言葉はウェブサイト上では簡単に使えますが、出荷品でそれを証明するのは容易ではありません。プロジェクトを確定する前に、サプライヤーに重要な主張を文書で示すよう求めてください。
これらの文書を要求に応じて提示できるサプライヤー——かつWheelmanのように金型着手前に量産前3Dレンダリングと装着確認を提供できるサプライヤー——は、販売店やディーラーブランドが自社の顧客から「なぜその価格に見合うのか」と問われた際に、根拠ある回答を与えることができます。
主要ポイントのまとめ
もし御社の市場向けに鍛造ホイールラインを計画されているなら、Wheelman が17インチから23インチまでのOEMおよびプライベートブランド向け鍛造ホイールを、モノブロック、2ピース、3ピースの各構造で供給しています。FEAに基づく設計、PPAP検証、国際配送に対応しています。ターゲットとなる装着仕様と数量をご共有いただければ、プログラム提案と見積もりをお送りします。
分かち合います:


